

Anwendung der ZEISS Koordinatenmessmaschine bei Aluminium-Druckgussteilen
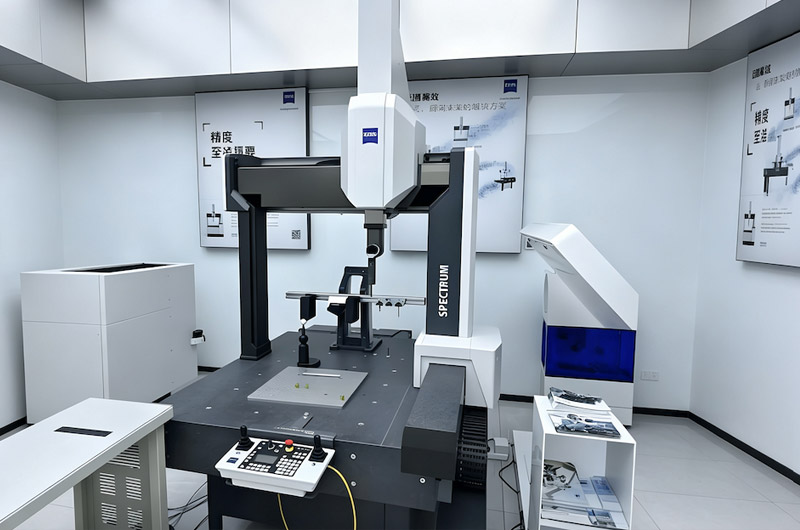
Die ZEISS Koordinatenmessmaschine (ZEISS-CMM) mit der Messsoftware CALYPSO ist ein zentrales Messsystem in der Aluminium-Druckgussindustrie, insbesondere für die Qualitätskontrolle von Druckgusskomponenten für die Automobilindustrie. Sie deckt den gesamten Arbeitsablauf ab, von der Werkzeugvalidierung über die Erstmusterprüfung und die Rohgussprüfung bis hin zur Prüfung der CNC-gefertigten Teile und der Überwachung des Serienfertigungsprozesses. Sie adressiert branchenübliche Probleme wie Verzug, Schwindverformung, Abweichungen der Bohrungsposition und außerhalb der Toleranzen liegende geometrische Toleranzen bei der Montage von Druckgussteilen.
1. Anwendungen im Druckgussformstadium
1. Präzisionsprüfung des Formhohlraums im Druckgussverfahren
Vergleichen Sie die tatsächlichen Kavitätsdaten mit CAD-Modellen, um die Toleranz des Kavitätsprofils, den Entformungsschrägenwinkel und die Ebenheit der Trennfläche zu prüfen. Erkennen Sie Werkzeugverschleiß und -verformungen frühzeitig, um die Werkzeugversuchszeiten zu verkürzen und Probleme mit Gratbildung zu minimieren.
2. Datenrückverfolgbarkeit für den Schimmelpilzversuch
Vermessen Sie sowohl die Formhohlräume als auch die Probegussteile, um die tatsächliche Schwindungsrate der Aluminiumlegierung zu berechnen. So lässt sich feststellen, ob Fehler auf die Formen oder die Prozessparameter des Druckgusses zurückzuführen sind, wodurch der Entwicklungszyklus für neue Produktformen erheblich verkürzt wird.
3. Schimmelpilzwartungsdienst
Das Verschleißvolumen der Formhohlräume sollte regelmäßig gemessen werden, um die Reparaturintervalle der Form quantitativ zu definieren und die Lebensdauer von Druckgussformen zu verlängern.
2. Prüfung der rohen Aluminium-Druckgussrohlinge
1. Erstmusterprüfung (FAI) in allen Abmessungen
Vollständige PPAP-Erstmusterberichte erstellen. Kritische Maße, Wandstärke, Ebenheit der Bezugsfläche sowie Toleranzen des Oberflächenprofils prüfen. Da Aluminium-Druckgussteile beim Abkühlen zum Verziehen neigen, quantifiziert die Koordinatenmessmaschine (KMM) die Verzugswerte, um die Druckguss- und Kühlparameter zu optimieren.
2. Prüfung von Bohrungen und Hinterschneidungen
Die Positionstoleranz vorgefertigter Löcher auf Rohlingen beurteilen und vorhersagen, ob für die nachfolgende CNC-Bearbeitung ausreichend Bearbeitungszugabe vorgesehen ist.
3. Chargenbezogene In-Prozess-Kontrollinspektion
Führen Sie pro Produktionsschicht Stichprobenkontrollen durch, um Maßabweichungen aufgrund von Schwankungen im Druckgussverfahren zu überwachen, frühzeitig vor Massenabweichungen zu warnen und den Ausschuss zu reduzieren.
Problem: Messschieber und kundenspezifische Lehren können nur Einzelpunktabmessungen messen, während die Koordinatenmessmaschine die vollständigen 3D-Geometrietoleranzen auswertet, was angesichts der durch Abkühlung verursachten Spannungsverformung von Aluminium-Druckgussteilen von entscheidender Bedeutung ist.
3. Prüfung der fertigen Teile nach der CNC-Bearbeitung (Erneuerbare-Energien-Autoteile: Lenkgetriebegehäuse, Getriebegehäuse, Kompressorgehäuse, Flüssigkeitskühlplatten)
1. Messung mehrerer Objekte in einer Spannvorrichtung
Beurteilt die Positionstoleranz von Lochsystemen, Konzentrizität, Parallelität, Rechtwinkligkeit, Ebenheit der Dichtfläche, Profiltoleranz und die vollständigen geometrischen Toleranzen gemäß GD&T. Geeignet für komplexe, mehrflächige Gehäusebauteile und vermeidet Positionierungsfehler durch wiederholtes Nachspannen.
2. Überprüfung der Baugruppenabmessungen
Gewährleisten Sie die optimale Leistung für die Kundenmontage und vereinheitlichen Sie die Messtechnikstandards mit ausländischen OEMs. Messberichte können direkt für den Außenhandel und Kundenaudits verwendet werden – ein Hauptgrund, warum ZEISS-Koordinatenmessgeräte in der Automobilzulieferindustrie so weit verbreitet sind.
3. Rückkopplung des geschlossenen Regelkreises mittels Messdaten
Die Messdaten werden zur Kompensation von Bearbeitungsabweichungen an die CNC-Werkzeugmaschinen zurückgesendet. Die CALYPSO-Software unterstützt die Offline-Programmierung, sodass die Programmierung neuer Produkte keine physischen Koordinatenmessgeräte belegt und die Prüfeffizienz gesteigert wird.
4. Wertschöpfung im Außenhandel und qualitativ hochwertige Lieferung
1. Erstellung standardisierter, rückverfolgbarer 3D-Inspektionsberichte, um die Anforderungen der IATF16949 und der PPAP-Einreichung für ausländische Kunden zu erfüllen und das Kundenvertrauen zu stärken.
2. Die integrierte Temperaturkompensation gleicht Schwankungen der Werkstattumgebung aus und gewährleistet stabile Messdaten für die kontinuierliche Qualitätskontrolle von Druckgussteilen in großen Stückzahlen.
3. Erweiterbare Multisensorlösung: Eine Kontaktsonde in Kombination mit optischem Scannen erfasst Punktwolken komplexer gekrümmter Oberflächen und erzeugt Farbabweichungschromatogramme, um Abweichungsbereiche zwischen realen Teilen und CAD-Modellen zu visualisieren.
5. Typische Aluminium-Druckgussprodukte für Testzwecke
Gehäuse für Lenkgetriebe von Fahrzeugen mit neuer Energieerzeugung, Getriebegehäuse, Klimakompressorgehäuse, PTC-Gehäuse, Gehäuse für elektrische Antriebe, Kühlkörper für Flüssigkeitskühlung, Motorenddeckel und andere Struktur- und Dichtungs-Druckgussteile.